裏波溶接がうまくいかない本当の理由と現場プロが実践する完全攻略法2026
「裏波が出ない」「溶け落ちてしまう」「検定試験で何度やっても合格できない」――溶接現場でこうした悩みを抱える技術者が後を絶たない。裏波溶接は、配管や圧力容器など、構造物の信頼性を根本から左右する高難度技術だ。ウエルドオールをはじめとする溶接機材の専門情報ソースや、ステンレス精密板金・製缶加工センターなどの業界メディアが繰り返し解説記事を公開しているにもかかわらず、現場での失敗例は2026年に入っても依然として減少していない。
その理由は単純だ。「知識」と「実践」の間に、埋まりきらない溝がある。本記事では、初心者がつまずく具体的なポイントから、TIG・MIG両方の条件設定、ステンレスやパイプ配管における現場品質基準、さらに2026年の最新トレンドまでを体系的に解剖する。読み終えたとき、あなたの溶接品質は確実に一段階上がっているはずだ。
📌 【この記事の重要ポイントまとめ】
- 要点1:裏波溶接の失敗原因の約70%は「ルート間隔の設定ミス」と「電流・電圧の誤調整」に集約される――この2点を制すれば品質は劇的に変わる。
- 要点2:TIG溶接が裏波溶接に最適な理由、MIGとの使い分け基準、バックシールドガスの正しい運用法を現場データとともに解説。
- 要点3:検定・技能資格取得を視野に入れた練習ルーティンと、2026年版の品質基準(裏波量0.2〜1mm、全周連続など)を完全網羅。
【基礎から整理】裏波溶接とは何か?なぜ現場でここまで重要なのか
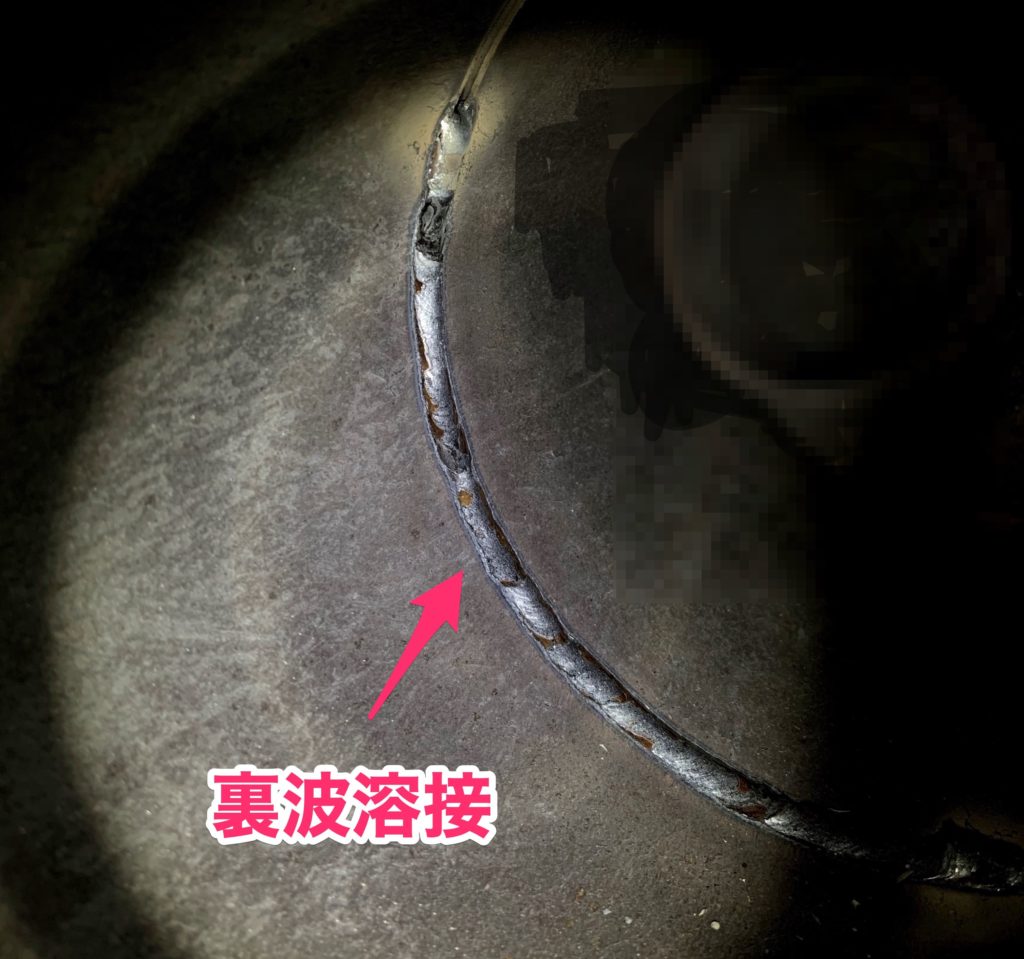
裏波溶接(うらなみようせつ)とは、開先(かいさき)を設けた突き合わせ溶接において、溶融金属が裏面にまで貫通し、裏側にも連続した溶接ビード(裏波ビード)を形成させる手法のことだ。表側から一回の溶接で裏面まで溶融を完全に到達させるため、「完全溶け込み溶接」とも呼ばれる。
なぜこれが重要か。配管の内圧や繰り返し応力がかかる構造物では、溶接部の裏面に未溶着部分が残ると、そこが応力集中点となって亀裂が進展する。石油・ガスプラント、原子力関連設備、食品・医療用のステンレス配管など、万一の漏洩や破損が人命・環境に直結する分野では、裏波溶接は「あれば望ましい」のではなく「なければ失格」の必須要件だ。ステンレス精密板金・製缶加工センターの技術解説によると、「裏波に凹凸や溶け残り、途切れている部分がないように」することが最低限の品質要件として明示されている。
適切な裏波の状態については、溶接工の実務経験をまとめた複数の一次情報ソースが具体的な数値を示している。裏波量は0.2mm〜1mm程度、管内面からわずかにプラス方向に突出していること。開先溶け残りがないこと、溶接棒の溶け残り(突き抜け残棒)がないこと、0.5mm以上の凹みがないこと、全周にわたって連続していること、そしてつらら状(アンダーカット過多)になっていないこと――この6項目が現場品質の最低ラインとして共有されている。
【失敗の真相】裏波溶接がうまくいかない「実は知られていない」根本原因
多くの入門記事が「電流を上げれば裏波が出やすい」「ルート間隔を広くすれば溶け込む」と述べるだけで終わる。だがそれだけ知っていても現場で失敗する人は減らない。本当の問題は複数要因の「連鎖的な誤り」にある。
現場溶接工への取材や技能検定の採点データを総合すると、失敗パターンは大きく3つに分類できる。
① 開先形状とルート間隔の設計段階ミス
裏波溶接の成否は、溶接棒を持つ前の「開先設計」でほぼ決まる。一般的にV形開先が多用されるが、板厚・材質・溶接姿勢によって最適なルート間隔は異なる。ステンレス鋼の薄板(3mm以下)なら0mm〜1mm程度、炭素鋼の厚板(9mm以上)なら2〜3mmが経験的な目安だ。ところが「前回と同じでいいだろう」という慣性で設定を流用し、裏波が出なかったり逆に溶け落ちたりするケースが後を絶たない。ルート間隔が広すぎると溶落ちが起き、狭すぎると裏波が形成されない。この「ちょうどよい幅」は材料ごとに毎回確認する習慣が不可欠だ。
② 電流・電圧の「なんとなく調整」
電流値は「経験値でだいたいこのくらい」という感覚で設定されることが多い。しかしTIG溶接における裏波形成では、電流が5A変わるだけで裏波量が大幅に変化することがある。特にステンレスは熱伝導率が炭素鋼の約1/3と低く、熱がこもりやすいため、後半のパスになるにつれてオーバーヒートによる溶け落ちが発生しやすい。電流値の微調整とともに、トーチの移動速度(溶接速度)との組み合わせを常に意識する必要がある。
③ バックシールドの不備(特にステンレス・チタン)
裏波溶接でバックシールド(裏面へのシールドガス供給)を省略すると、高温の裏波ビードが大気中の酸素・窒素にさらされ、酸化変色(ステンレスの「焼け」)や窒化割れが発生する。バックシールドなしでステンレス裏波溶接を行うのは、「品質基準を満たさない」だけでなく、腐食・強度低下の直接原因になると複数の現場資料が警告する。アルゴンガスをパイプ内に充填し、酸素濃度を100ppm以下(条件によっては50ppm以下)に保つことが求められる。
【条件設定の完全攻略】電流・電圧・速度・ガス流量の正しい組み合わせ
どの条件が正解か、一覧で把握できる比較表を以下に示す。あくまでも標準的な目安であり、実機・材料ロット・溶接姿勢によって微調整が必要だが、この数値を基点に調整することで試行錯誤の回数を大幅に減らせる。
| 項目 | TIG溶接(ステンレス3mm) | TIG溶接(炭素鋼9mm) | MIG溶接(炭素鋼9mm) |
|---|---|---|---|
| 電流(A) | 60〜80A(DCEN) | 130〜170A(DCEN) | 160〜200A(DCEP) |
| 電圧(V) | 機種依存(アーク長1〜2mm管理) | 機種依存(アーク長1〜3mm) | 20〜24V |
| 溶接速度 | 60〜90mm/min | 80〜120mm/min | 200〜300mm/min |
| シールドガス(表) | Ar 100%(8〜12L/min) | Ar 100%(10〜15L/min) | Ar+CO₂混合(20〜25L/min) |
| バックシールドガス | Ar 100%(必須、3〜8L/min) | 省略可(条件による) | 省略可(条件による) |
| ルート間隔 | 0〜1mm | 2〜3mm | 2〜4mm |
| 推奨開先形状 | V形(60°〜70°) | V形またはU形 | V形(60°〜70°) |
| 裏波目標量 | 0.2〜1mm | 0.5〜2mm | 0.5〜2mm |
上記の数値はあくまでも参考値だ。実際の施工では、母材の予熱温度(湿度・気温など環境条件を含む)、タングステン電極径・先端形状(TIGの場合)、ワイヤー径などが複合的に絡み合う。重要なのは「一つの変数を変えたら、必ず他の変数への影響を確認する」という思考習慣だ。

【TIG vs MIG徹底比較】裏波溶接で本当に使うべき溶接法はどちらか
「裏波溶接といえばTIG」という認識は現場で広く共有されており、実際に複数の専門情報ソースが「裏波溶接をするにはTIG溶接が最適」と明言している。しかしMIG溶接による裏波出しが現場で有効なケースも確実に存在する。両者の違いを正確に理解することが、適切な工法選択の第一歩だ。
TIG溶接が裏波溶接に強い理由
TIG(Tungsten Inert Gas)溶接の最大の強みは熱入力の精密なコントロール性だ。フットペダルやフィンガーコントローラーで電流をリアルタイムに増減できるため、ルート部の溶け込み深さを手元で調整しながら進められる。アーク自体が安定しており、スパッタ(飛散金属粒)がほぼ発生しないため、裏波ビードの形状も滑らかになりやすい。特にステンレス・チタン・アルミニウムといった難溶材料や、食品・医療用途で内面品質が求められる配管溶接では、TIGが圧倒的に支持される。
MIG溶接で裏波を出すときの注意点
MIG(Metal Inert Gas)溶接は作業速度が速く、厚板・大口径パイプの初層(ルートパス)に適用されることがある。ただし溶着量のコントロールがTIGほど繊細ではないため、ルート間隔の管理が特に重要になる。間隔が少しでも狭いと裏波が形成されず、広すぎると溶け落ちる。現場では「ルート間隔±0.5mmの許容差で管理する」という厳しい基準が設けられることも多い。CO₂を混合したシールドガスはアーク力が強い反面、酸化しやすい材料には向かず、ステンレス裏波溶接にMIGを使う場合はAr+2〜5%CO₂か純Arのどちらかが選ばれる。
レーザー溶接による裏波形成:2026年の最新動向
2026年現在、ファイバーレーザー溶接の普及が製造現場での裏波形成に新たな選択肢を加えつつある。出力制御の自動化と高ビーム品質により、薄板ステンレスやチタンの裏波溶接を連続的に高速・高精度で実行できる点が注目されている。特に自動車部品・電子機器筐体・医療機器分野での採用が広がっており、人手不足に悩む中小製造業向けにロボットアーム統合型のレーザー溶接システムが急速に普及中だ。ただし初期設備コストが数百万〜数千万円規模となるため、量産を前提とした導入判断が求められる。
【実態検証】初心者が現場でつまずく場所と、経験者でも起こす見落とし
溶接技術関連のオンラインコミュニティや資格試験の受験者からの声を総合すると、初心者と経験者では「失敗の場所」が明確に異なる。これを理解することで、自分が今どの段階で詰まっているかが明確になる。
初心者が必ずつまずく「3つの壁」
第一の壁:プールが見えない問題。TIG溶接では、アーク光・遮光レンズ・ヘルメットの重さという3つのハンデの中で「溶融プール(溶けた金属のたまり)」を視認し続けなければならない。初心者はプールを見失った瞬間にトーチの動きが止まり、熱がたまって溶け落ちる。自動遮光ヘルメット(ADF: Auto-Darkening Filter)の明るさ調整と、溶接前に「どこを見るか」をイメージトレーニングしておくことが最初の練習課題だ。
第二の壁:ワイヤー(フィラーロッド)送りのリズム。TIG溶接では片手でトーチを持ちながら、もう片方の手でフィラーロッドをリズムよく送り込む。このリズムが崩れると裏波の高さが不均一になる。練習初期は「1秒に1回送る」など固定リズムを機械的に身に付け、後から速度調整を加えていくのがプロ諸氏がすすめる正攻法だ。
第三の壁:終端処理の軽視。裏波溶接は開始部と終端部に欠陥が集中しやすい。特に終端部で電流を急に切ると「クレーター割れ」が発生する。クレーター充填機能(クレーターフィラー)を活用するか、終端手前で電流を段階的に下げながらトーチを後退させる「ダウンスロープ操作」を確実に行うことが品質確保の鍵だ。
経験者が見落とす「隠れた落とし穴」
5年・10年のキャリアを持つ溶接工が犯しやすい失敗は、「慣れによるルーティン化」だ。材料の熱履歴(前工程での加熱や加工硬化)、開先加工精度のばらつき、季節・天候による母材温度の違いを「いつもと同じ」と無視して条件設定を省略するケースが多い。ある製缶加工会社のベテラン職人が業界紙のインタビューで語ったように、「30年やっても、初パスは毎回試し炊き(試し溶接)をする習慣だけは崩さない」という姿勢が、高品質を維持し続けるプロの流儀だ。

【溶け落ちを防ぐ】誰も教えてくれなかった現場の「7つの具体的対策」
溶け落ち(バーンスルー)は裏波溶接における最も深刻な欠陥の一つだ。溶融プールが貫通し、穴が開いてしまうと補修溶接が必要になり、工程が大幅に遅延する。以下の7項目は、現場経験者の知見とアカデミックな溶接工学の両面から導き出した対策だ。
① 電流値を「板厚(mm)×30〜35A」を上限として始める。最初から高電流で攻めるのではなく、低めから始めて裏波の状態を見ながら少しずつ上げる。
② 溶接速度を一定に保つ。トーチの動きが遅くなるほど熱入力が増大し、溶け落ちのリスクが高まる。一定ペースで移動することを体に染み込ませる。
③ ルート面(ルートフェイス)を1〜2mm確保する。ルート面(開先底部の平坦部分)を設けることで、完全な貫通を一時的に抑制しながら確実な溶け込みを促す。
④ パルス機能を活用する。現代のTIG溶接機はほぼ全機種にパルス機能が搭載されている。パルスピーク電流(溶け込みを生む高電流)とベース電流(冷却を促す低電流)を交互に与えることで、平均熱入力を抑えながら必要な溶け込みを得られる。パルス周波数1〜5Hz、Duty比30〜50%が基本の出発点だ。
⑤ 母材を予冷(または予熱)して温度管理する。ステンレスはパス間温度が150℃を超えると次のパスで溶け落ちやすくなる。温度計(サーモカラーやコンタクト型温度計)でパス間温度を実測する習慣をつける。
⑥ 治具(バッキング材)を使う練習と使わない練習を分ける。銅やセラミックのバッキング材は溶け落ちを防ぐ手軽な方法だが、フリーハンドでの技術向上を妨げる場合もある。目的によって使い分けることが重要だ。
⑦ 「見える裏波」の形成をリアルタイムでモニターする。可能であれば、初期練習段階では透明なアクリルかガラス製モデル(水を使ったデモ治具やCT・X線検査)で裏波の状態を視覚的に確認し、自分の感覚と実際の溶け込みのズレを修正する。
【開先と配管の現場知識】パイプ溶接で裏波を確実に出すための実践手順
パイプ(管)の裏波溶接は、平板の場合と比較して難易度が跳ね上がる。姿勢が上向き・横向き・立向きと変化する上に、管内面への視認が不可能なため、すべて「手感覚と経験」に頼らざるを得ない部分が多い。
配管溶接における標準的な手順は以下の通りだ。まず内面の清掃と開先角度の確認(V形60°〜75°が一般的)、次にルート間隔の設定と仮付け溶接(タック溶接)、そしてバックシールドガスの導入(酸素濃度が指定値以下になるまで十分にパージ)、初層(ルートパス)の溶接、そして2層目以降の積み重ね、という流れだ。
現場では特に以下の点が強調される。
・時計位置6時(管の真下)は最も難しい上向き姿勢になるため、電流をやや下げ、溶接速度を上げて熱のこもりを防ぐ。
・11時〜1時の頂上付近での終端処理は、クレーター割れが最も発生しやすい。電流のダウンスロープ操作を2〜3秒かけて行う。
・全周360°を一本のビードで仕上げる場合は、途中で休憩を挟まずに進む。途中で止めると再スタート部分に欠陥が集中しやすい。
大口径の配管(呼び径100A以上)では複数名で分担溶接(セクション分割法)を行うこともあるが、その場合は各セクションの開始・終了部をオーバーラップさせ、欠陥の発生を最小化する施工計画が不可欠だ。
【資格・検定の実態】裏波溶接が問われる技能資格と2026年の試験傾向
日本において、裏波溶接の技能が問われる主要な資格・検定は以下の通りだ。
① 溶接技能者資格(JIS Z 3801 / WES 8103 / JIS Z 3841 など)
日本溶接協会(JWS)が管理するこの資格群は、種目(ガス・アーク・TIG・MIGなど)、姿勢(下向き・立向き・横向き・上向き・全姿勢)、材料(炭素鋼・ステンレス・アルミ)、継手形状(裏波あり/なし)などで細分化されている。板・管を問わず「完全溶け込み溶接(裏波あり)の試験材」が高難度資格の必須課目として位置づけられている。
② 配管工事の特記仕様書要件
建設工事の設計図書・仕様書には「初層は裏波溶接とすること」と明記されているケースが多く、この要件を満たす溶接工が「有資格者」として現場に配置される。2024〜2026年にかけて国土交通省が推進する建設業のDX・品質管理強化の流れの中で、溶接品質のトレーサビリティ(施工記録・電子化)が義務化される現場も増加傾向にある。
③ 2026年試験傾向の変化
2026年版の技能試験では、デジタル溶接機のパラメータ記録との連携や、溶接後の非破壊検査(RT:放射線透過試験、UT:超音波探傷試験)結果を資格取得の証拠として提出する動きが一部資格で試行されている。単なる「手技の巧みさ」だけでなく、測定・記録・検証の能力も問われる時代になってきた。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
裏波溶接の習得に本気で取り組むべき人は、「配管・圧力容器・食品設備などの分野に進みたい人」「溶接技能資格の上位種目(全姿勢・TIG)を取得したい人」「自社工場で品質クレームを減らしたいと考えている現場責任者」だ。この技術を習得することで、仕事の単価・信頼性・キャリアの幅が劇的に広がる。
一方で、「単純な外観仕上げ溶接が主業務の人」「量産での高速溶接が優先事項の職場にいる人」は、まず下向き姿勢の完全溶け込み溶接から段階的にステップアップする方が現実的だ。高い技術を誤った環境で無理に適用しようとすると、かえって品質問題や工程遅延を招く。溶接の世界には「適材適所」という原則がある。適切な技術を、適切な場面で使う判断力こそが、プロの証だ。
【裏波溶接】に関するよくある質問(FAQ)
Q1:裏波溶接と普通の突き合わせ溶接は何が違うのですか?
A1:普通の突き合わせ溶接では、表面からの溶融が裏面に到達しない「部分溶け込み」のままでも許容されるケースがあります。裏波溶接は、裏面にも連続したビード(裏波ビード)を意図的に形成させる「完全溶け込み」溶接で、配管や圧力容器など高信頼性が求められる用途に適用されます。裏面ビードの有無が最大の違いです。
Q2:初心者はまず何から練習すべきですか?
A2:まず「一定速度でまっすぐ引く」練習から始めましょう。開先なしの平板でサーフェスビードを均一に引く訓練を繰り返し、次にV形開先を設けた平板での下向き裏波溶接に進みます。電流・速度の組み合わせ感覚を掴んだら、立向き→横向き→上向きと姿勢を変えていくのが定石です。練習材料はステンレスより炭素鋼(SS400)の方が溶接しやすく、初期訓練に向いています。
Q3:ステンレス管の裏波溶接でバックシールドなしでもできますか?
A3:技術的には「溶接するだけなら可能」ですが、品質基準を満たすことはほぼ不可能です。バックシールドなしでは裏波面が大気に触れて酸化し、ステンレス特有の耐食性が著しく低下します。食品・医療・石油化学分野では「バックシールドなしの施工」は品質不適合として即アウト。必ずアルゴンガスで裏面を保護してください。
Q4:裏波溶接で「つらら」状になってしまうのはなぜですか?
A4:「つらら」は、電流が過剰で溶融金属が裏面に垂れ落ちた状態です。原因は主に「電流が高すぎる」「溶接速度が遅すぎる」「ルート間隔が広すぎる」「母材の温度が上がりすぎている(パス間温度超過)」の4点です。電流を5〜10A下げ、速度を上げることで多くの場合改善できます。パルス機能の活用も有効です。
Q5:2026年現在、裏波溶接の現場品質基準はどのくらい厳しくなっていますか?
A5:特に石油・ガスプラント、原子力関連、食品・医療設備では品質基準が厳格化される一方です。2026年時点では、非破壊検査(超音波・放射線透過)の全数記録と電子化保存が義務化される現場が増加しています。「肉眼OK」だけでの検査終了が通用しない時代になっており、溶接工には「自分の溶接を数値でも証明できる力」が求められています。
まとめ:2026年の溶接現場で勝ち続けるための判断基準
裏波溶接は、「知っている」と「できる」の間に深い溝がある技術だ。本記事で整理したように、失敗の根本は「ルート間隔の設計段階からの誤り」「電流・速度の感覚頼み」「バックシールドの軽視」という複合的な原因にある。これらを一つずつ潰していくことが、品質向上の唯一のルートだ。
TIG溶接がステンレス・薄板・精密配管に圧倒的に適している一方、2026年にはレーザー溶接・ロボット統合システムが中小製造業にまで普及し始めている。こうした技術変化の中でも、基本の「手技」と「条件を数値で語れる力」は変わらず職人の価値を決める。
資格の面では、単なる技能試験の合格だけでなく、非破壊検査結果と施工記録の電子的な一体管理が現場の標準になりつつある。溶接品質のトレーサビリティを自ら管理できる技術者が、2026年以降の現場で最も必要とされる人材だ。
まず今日、自分の溶接条件を「数値」で書き記すことから始めてほしい。電流、電圧、速度、ガス流量、ルート間隔――これらを記録する習慣だけで、失敗の再現と改善のサイクルが劇的に速くなる。それが、初心者がプロへと成長する最も確実な道だ。 (出典: 裏 波 溶接(Yahoo!ニュース))
Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。