完全溶け込み溶接の基礎と実践|強度計算から図面記号・検査まで徹底解説
構造物の安全性や耐震性を極限まで高める設計において、接合部の強度は建屋や機械の命運を左右します。その中核を担う接合技術が「完全溶け込み溶接」です。母材の板厚全体を溶融させて一体化させるこの工法は、高い信頼性を誇る一方で、開先加工の手間や裏処理、厳格な品質管理が求められます。
設計図面への指示ミスや施工時のルート間隔の狂い、裏はつりの不徹底は、そのまま重大な内部欠陥や強度不足直結の要因となります。本稿では、部分溶け込み溶接やすみ肉溶接との決定的な違いから、強度計算の基本、図面で必須となる溶接記号の書き方、非破壊検査基準まで、現場目線と設計基準の両面から分かりやすく解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:母材の全厚を完全に溶融・接合するため、継手効率100%として母材と同等の強度計算が可能。
- 要点2:開先形状(V形・レ形・X形・K形など)とルート間隔の適正化に加え、裏当て金または裏はつり作業が必須。
- 要点3:超音波探傷試験(UT)をはじめとする非破壊検査基準を満たす厳格な品質管理が要求される。
【決定的な違い】完全溶け込み溶接の定義と部分溶け込み・すみ肉との比較
溶接継手は、接合部の溶け込み深さや断面形状によって大きく分類されます。構造設計者が最も慎重に選択すべきは「完全溶け込み溶接(完全溶込み溶接)」「部分溶け込み溶接」「すみ肉溶接」の使い分けです。
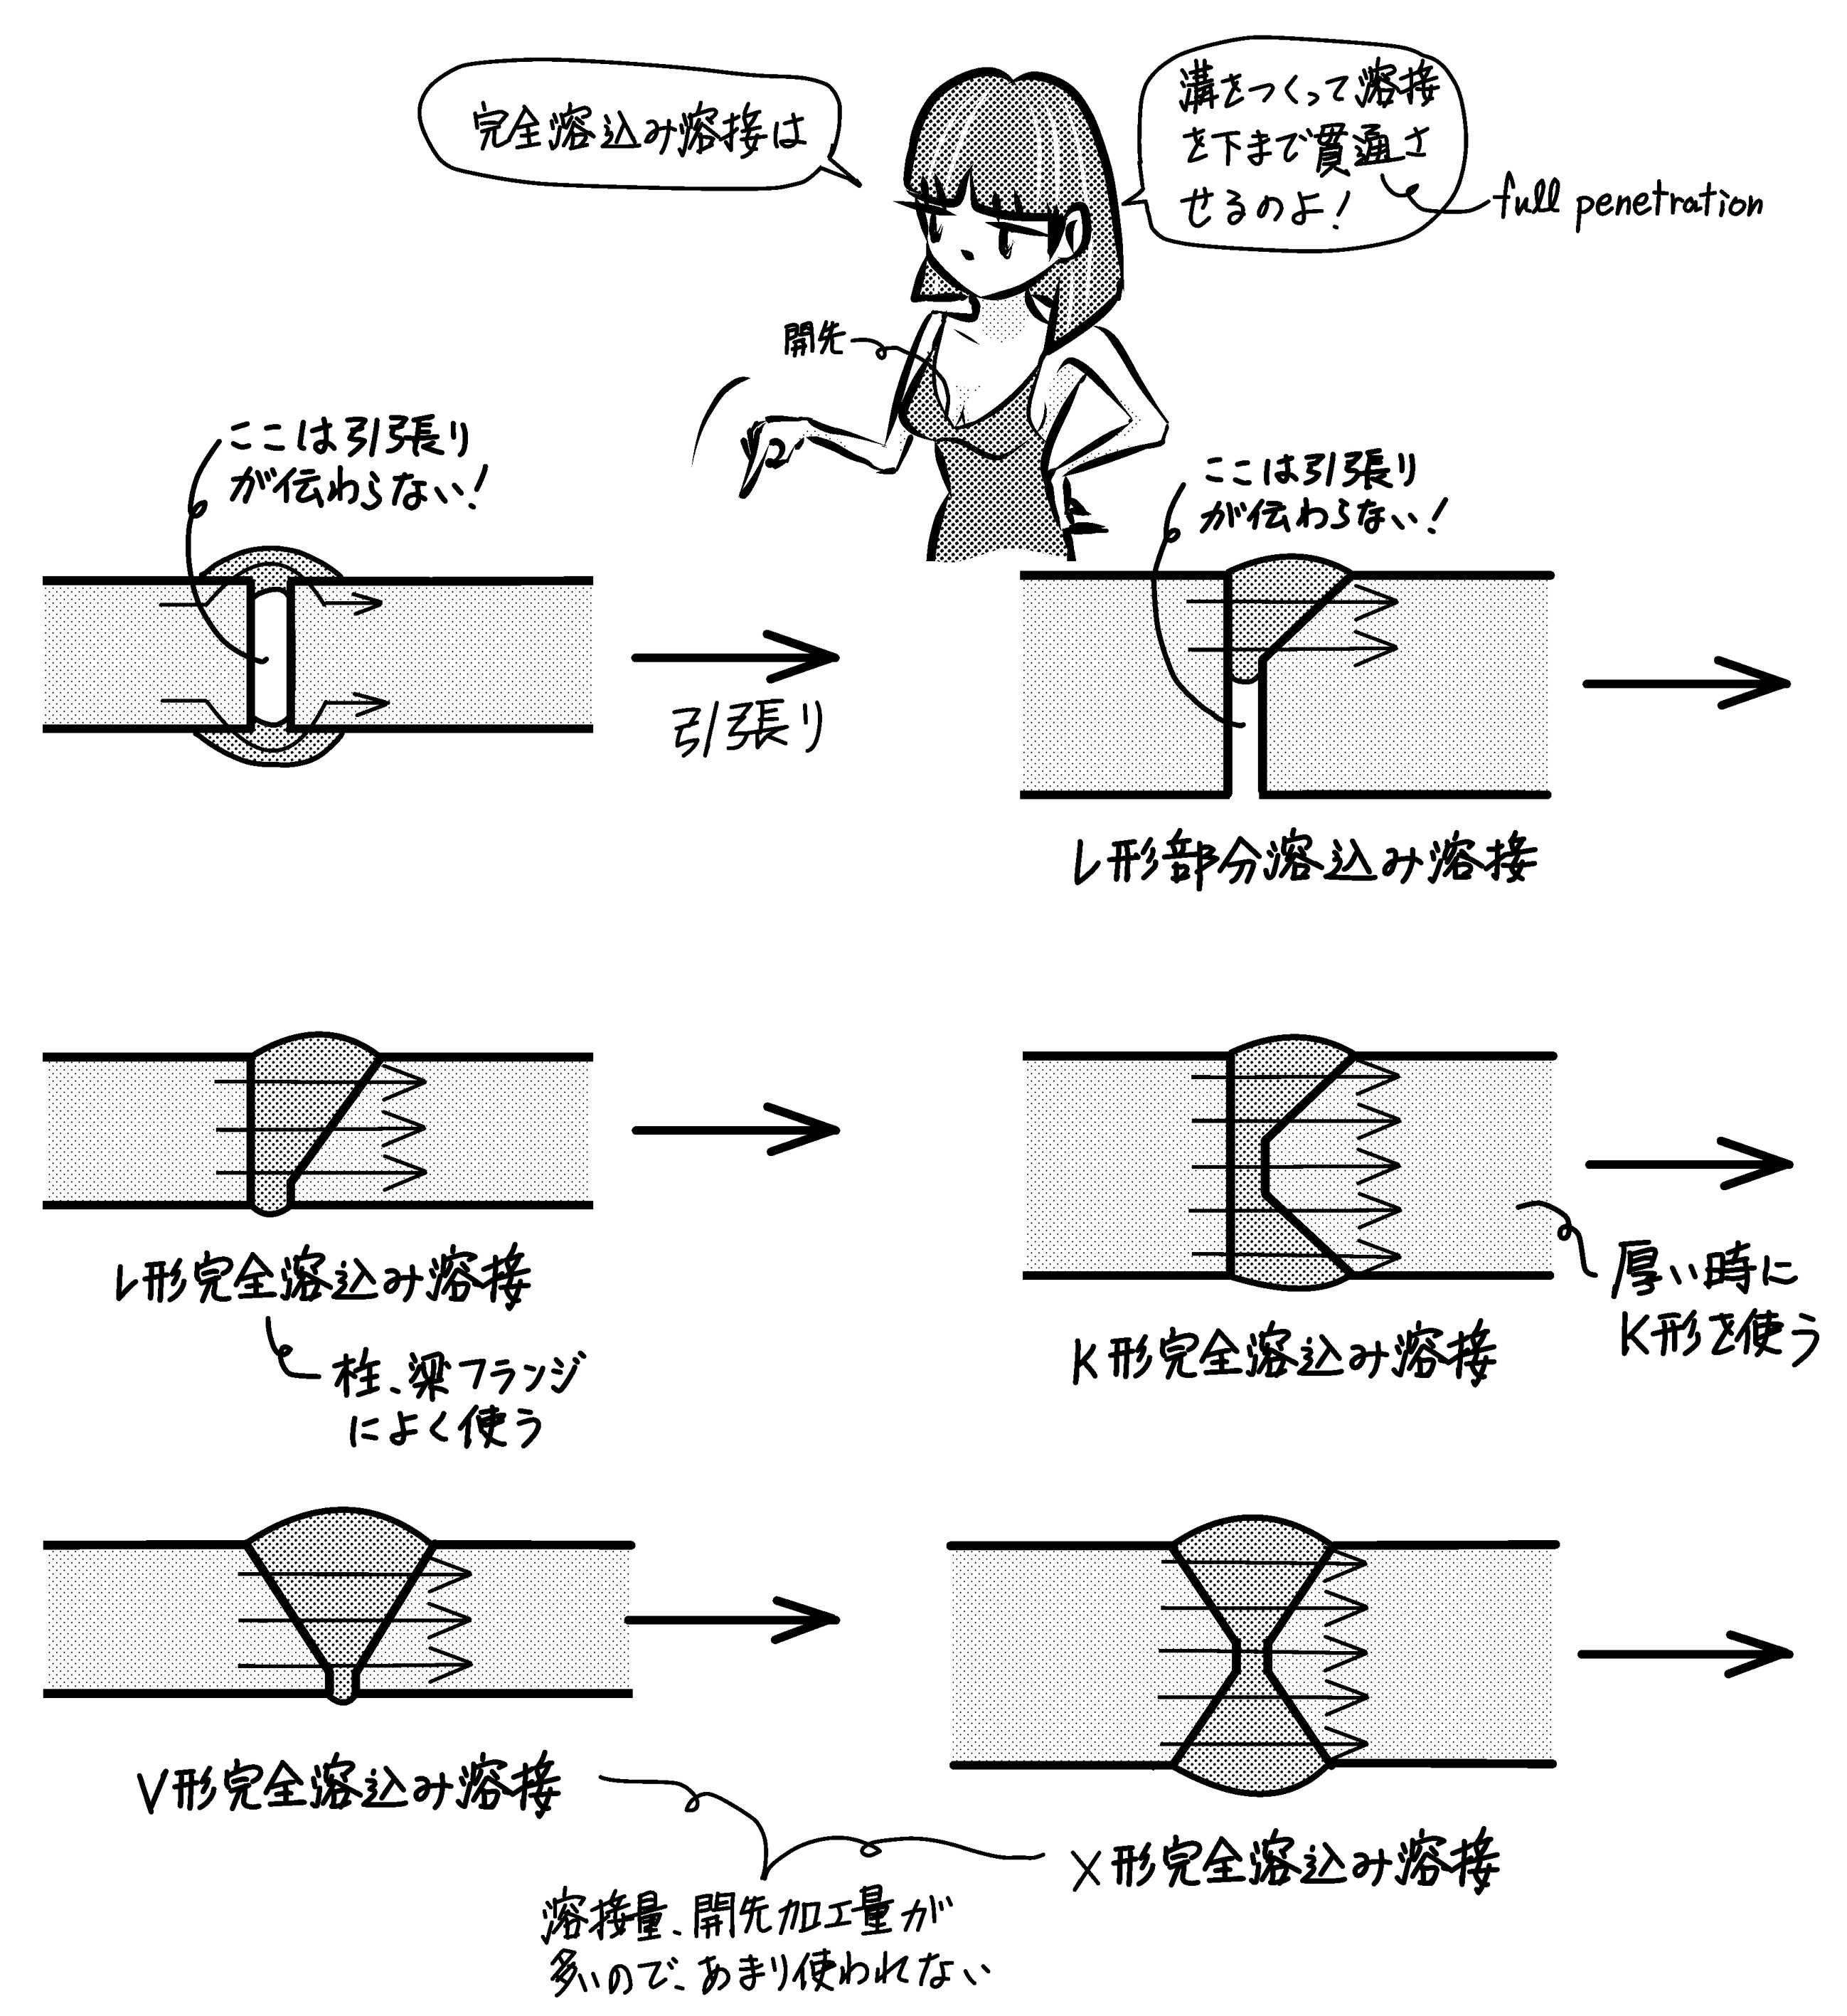
完全溶け込み溶接とは、接合する母材の全厚さにわたって完全に溶着金属を行き渡らせる継手を指します。接合断面に未溶融部(隙間)が一切残らないため、応力集中が極めて生じにくく、引張・曲げ・せん断・疲労のあらゆる荷重に対して母材と同等の一体性を発揮します。
対して、部分溶け込み溶接は板厚の一部のみを溶融させる手法です。開先加工を施すもののルート部に溶け込まない未溶着部が残り、そこがノッチ(切り欠き)となって応力集中源になります。すみ肉溶接は開先加工を行わず、直交する2つの部材の交差部に三角形のビードを盛る簡易な接合方式です。
| 接合方式 | 断面構造と特徴 | 有効のど厚・強度評価 | コスト・施工難易度 |
|---|---|---|---|
| 完全溶け込み溶接 | 母材の全厚が完全に一体化。未溶着部が一切残らない。 | 母材板厚と同じ(継手効率100%)。疲労強度・引張強度が最高水準。 | 高コスト・高難易度。開先加工・裏処理・超音波探傷試験が必須。 |
| 部分溶け込み溶接 | 板厚の一部のみ開先溶接。ルート部に未溶着部が存在。 | 溶け込んだ深さのみ。ルート部に引張応力がかかる設計は原則不可。 | 中程度。裏処理が不要な場合が多く、施工工数を抑制可能。 |
| すみ肉溶接 | 直交・重ね継手部に三角形状のビードを形成。 | 断面直角二等辺三角形の高さ(サイズ×0.7)。せん断力で評価。 | 低コスト・容易。建築・産業機械の非主要部で広く多用。 |
日本建築学会(AIJ)の鋼構造設計規準や土木学会の道路橋示方書においても、主要構造部材の引張応力を受ける継手には、原則として完全溶け込み溶接が指定されます。
【設計と強度計算】有効のど厚の考え方とJIS規格に基づく許容応力度
構造計算の実務において、完全溶け込み溶接の最大の利点は「有効のど厚=母材の板厚」として扱える点にあります。
すみ肉溶接や部分溶け込み溶接では、実際に荷重を負担する断面寸法(有効のど厚)を幾何学的に算出し、許容応力度を低減して計算する必要があります。しかし、適切な開先と施工管理のもとで母材と同等以上の溶接材料を用いた完全溶け込み溶接の場合、継手効率は1.0(100%)とみなせます。つまり、溶接部単体の強度計算を省略し、母材の断面性能そのもので耐力評価が可能となります。
JIS規格(JIS Z 3001等)および建築基準法施行令に基づく許容応力度の設定では、長期許容引張応力度・圧縮応力度・曲げ応力度は母材と同一値が適用されます。ただし、これは後述する非破壊検査をクリアし、ブローホールやスラグ巻き込み、溶込み不良などの有害な欠陥が存在しないことが前提条件です。
【図面指示と施工仕様】溶接記号の正しい表記と開先形状・ルート間隔の設計
設計者の意図を工場の溶接技能者へ正確に伝達するには、JIS Z 3021(溶接記号)に準拠した製図指示が欠かせません。完全溶け込み溶接を指定する場合、基線・矢・基本記号・補助記号を組み合わせます。
基本記号としては、開先形状に応じて「V形(V)」「レ形(単一斜め)」「X形(両面V)」「K形(両面レ)」などを配置します。完全溶け込み溶接を指示する最大のポイントは、「仕上波形記号」や「裏当て金記号(長方形フラット)」、あるいは「裏はつり指示」を漏れなく付記することです。のど厚寸法を省略し、開先深さのみ、または開先角度とルート間隔を指定することで、全厚溶込みであることを図面上に明示します。
完全溶け込みを健全に達成するための代表的な開先形状と標準パラメータは以下の通りです。
1. 片面V形開先(裏当て金あり):
板厚9mm〜25mm程度に適用。開先角度は30°〜35°、ルート間隔は6mm〜10mm程度を確保し、裏当て金に確実に初層を溶着させます。
2. X形・K形開先(両面溶接・裏はつり):
板厚25mm以上の厚板に適用。表側を溶接後、裏側からルート部を健全な金属面まで削り取り(裏はつり)、裏面を溶接します。開先角度は各面50°〜60°、ルート間隔は0mm〜2mm程度に設定します。
ルート間隔が狭すぎるとルート部へのアーク到達が不十分となり「溶込み不良」を招きます。逆に広すぎると溶融金属の垂れ落ち(溶落ち)や過大な変形を引き起こすため、ミリ単位の精度管理が求められます。
【施工品質と裏処理】裏当て金工法と裏はつり作業のメリット・デメリット
完全溶け込み溶接を成立させるためには、初層(ルート部)の裏抜けをいかに健全に処理するかが技術的な核心となります。現場施工では主に2つのアプローチが採用されます。
裏当て金工法(鋼製裏当て金)は、開先の裏側にフラットバー状の鋼板(厚さ6mm〜9mm程度)をあてがい、裏抜けビードを保持する方法です。ボックス柱の角継手や閉断面部など、部材の内側から裏はつり・裏溶接が不可能な構造において必須となります。作業効率が高い一方、裏当て金の角部にノッチ効果が生じやすく、疲労強度が要求される橋梁やクレーン桁では使用が制限される場合があります。
裏はつり工法(ガウジング併用)は、表面側を溶接後、裏面側の初層溶接部に生じたスラグ巻き込みや融合不良を、アークエアガウジングやグラインダーで完全に削り落とし、裏面から健全な肉盛りを行う手法です。母材同士が純粋に一体化するため疲労強度は極めて高くなりますが、部材の反転作業やガウジング時の騒音・粉塵対策、作業工数の増大というデメリットを伴います。
【実態検証】現場で頻発する不具合と超音波探傷試験(UT)による非破壊検査
完全溶け込み溶接は理論上最強の継手ですが、実際の施工現場では熱収縮応力や溶接技能者の技量による不具合リスクと隣り合わせです。
現場で多発する代表的な欠陥が、初層の「ルート部溶込み不良」と「融合不良(コールドラップ)」です。特に狭開先溶接や厚板施工では、開先側壁にアークが十分に届かず、母材と溶着金属が融け合わない欠陥が潜伏しやすくなります。
これらの内部欠陥は目視検査(VT)では一切確認できません。そのため、JIS Z 3060(鋼溶接部の超音波探傷試験方法)に基づく超音波探傷試験(UT)や、放射線透過試験(RT)による非破壊検査が義務付けられます。
UT検査では、斜角探触子から部材内部へ超音波を入射させ、内部欠陥からの反射エコーの高さと位置を測定します。エコー高さ区分と欠陥指示長さによって「1種」から「4種」までの欠陥種別に分類され、構造物の重要度に応じた合否判定(建築鉄骨では通常3類以上合格基準)が下されます。不合格となった部位はガウジングによるハツリ・再溶接という厳しい是正処置が必要となり、大幅なコスト増と工程遅延を招くことになります。
【プロの判断基準】完全溶け込み溶接を採用すべき構造・見送るべき条件
設計段階において、すべての箇所に完全溶け込み溶接を指定するのは過剰設計(オーバースペック)であり、コストを跳ね上げる要因になります。構造的合理性に基づいた見極めが必要です。
完全溶け込み溶接を採用すべきケース
・地震荷重や風荷重による繰り返し引張・曲げモーメントを直接負担する柱梁接合部(ダイアフラムと柱の接合など)。
・鉄道橋・道路橋・大型クレーンなど、長期的な交番荷重を受け疲労破壊のリスクが高い動的構造物。
・圧力容器や高圧配管など、気密・水密性と耐圧強度が絶対的に求められる部位。
完全溶け込み溶接を見送る(部分溶け込みやすみ肉溶接にすべき)ケース
・間柱、小梁、ブレース接合部のガセットプレートなど、せん断力や軸圧縮力が主たる荷重となる二次部材。
・板厚が薄く(6mm未満)、完全溶込みを行うと熱歪み・変形が過大になる板金構造物。
・非破壊検査(UT探傷)の探触子を走査するスペースが確保できず、品質保証の検証が物理的に不可能な納まり。
【完全溶け込み溶接】に関するよくある質問(FAQ)
Q1:完全溶け込み溶接と部分溶け込み溶接は、図面を見ただけで見分けられますか?
A1:溶接記号の寸法表記で見分けられます。部分溶け込み溶接では基本記号の左側に有効のど厚寸法(例:S8など)が明記されますが、完全溶け込み溶接ではのど厚寸法が記載されず、開先深さのみ、または「裏当て金」「裏はつり」などの補助記号が指定されます。
Q2:裏当て金は溶接完了後に取り外す必要がありますか?
A2:一般的な建築鉄骨(建築柱・梁接合部)では、そのまま存置(残置)することが認められています。ただし、激しい繰返し荷重がかかる橋梁の引張フランジや、腐食環境下で隙間腐食が懸念される配管設備などでは、エンドタブと同様に切断・平滑仕上げが要求されるケースがあります。
Q3:薄板(4.5mm以下)でも完全溶け込み溶接は可能ですか?
A3:技術的にはI形開先(開先加工なしの突き合わせ)で裏抜けさせることで可能ですが、熱影響による母材の歪みや溶落ちのリスクが極めて高くなります。薄板接合では、すみ肉溶接や重ね継手、TIG溶接などによる慎重な入熱管理が推奨されます。
まとめ:施工精度と検査管理が担保する構造信頼性
完全溶け込み溶接は、母材同等の引張・曲げ強度を実現する極めて信頼性の高い接合手法です。しかし、その強度は「適正な開先加工・ルート間隔」「確実な裏当て金または裏はつり」「非破壊検査による内部欠陥の排除」という3つの条件が揃って初めて発揮されます。
設計者は部材にかかる応力状態を精査し、真に必要な部位へ完全溶け込みを適用すること。そして施工者は徹底したギャップ管理と品質検査を履行すること。この設計と施工の密接な連携こそが、長期間にわたり安全を維持し続ける堅牢な構造物を創り出す鍵となります。 (出典: 完全 溶け込み 溶接(Yahoo!ニュース))


テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。