オーバーラップ溶接欠陥の真因と対策|強度低下を防ぐ現場の鉄則
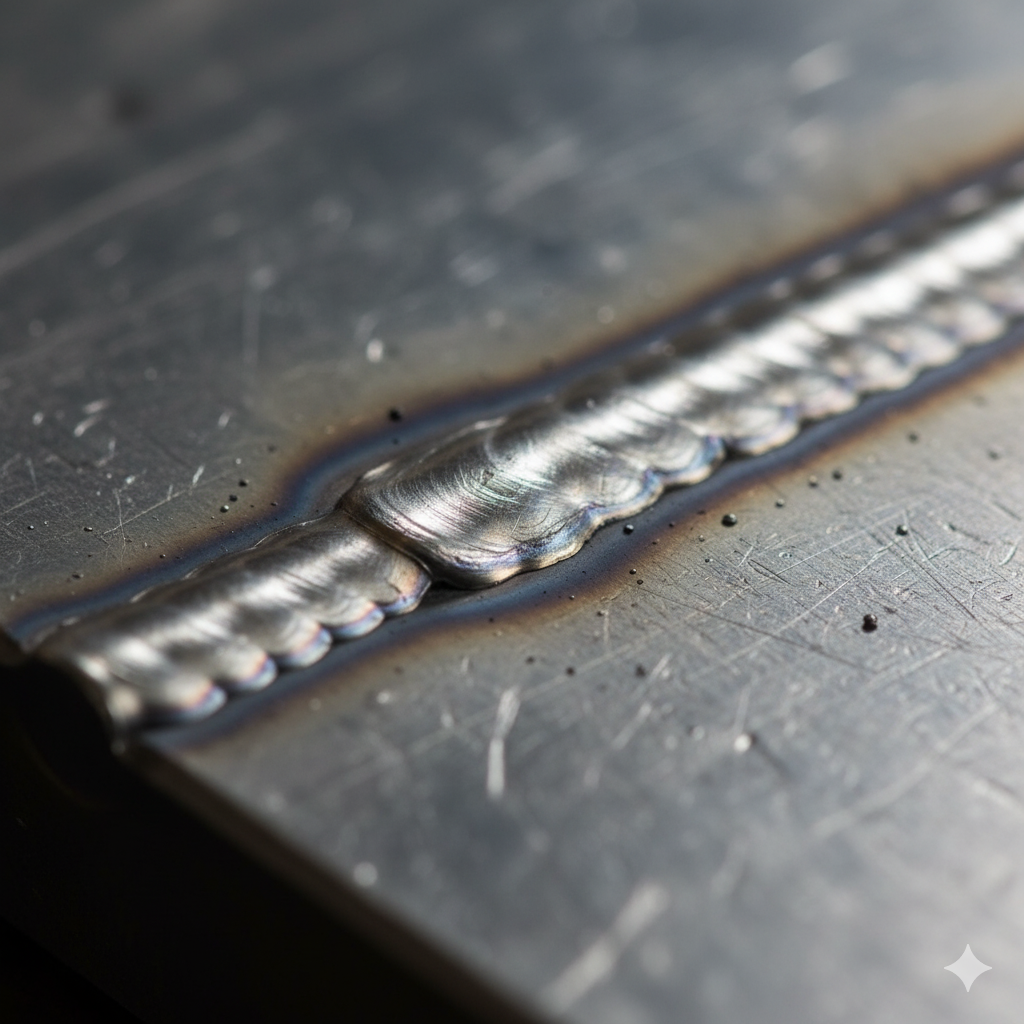
溶接ビードを引いた際、母材の開先エッジや止端部に溶融金属がだらりと垂れ下がり、溶け込まずに単に乗っかってしまう「オーバーラップ」。一見すると余盛りがしっかり確保されているように錯覚しやすいため、経験の浅い作業者が見落としがちな代表的欠陥のひとつです。
2026年現在の製造・建設現場においても、製品出荷前の検査工程で手戻りを生む主因として警戒され続けています。本稿では、オーバーラップが発生する根本原因からアンダーカットとの決定的な違い、強度への影響、現場で即座に役立つ防止アプローチまで、現場取材と技術基準をもとに徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:オーバーラップは溶融金属が母材に融合せず垂れ重なる欠陥であり、止端部の応力集中を招いて構造物の疲労強度を著しく損なう。
- 要点2:最大の原因は「溶接速度の遅すぎ」「過大電流」「不適切な運棒角度」の3点であり、アンダーカットとは真逆の物理現象として現れる。
- 要点3:JIS判定基準をクリアするには、適切な電流調整とトーチ操作の徹底に加え、発生時はグラインダー研削による確実な補修が必須となる。
【徹底解説】オーバーラップ溶接欠陥が発生する決定的な理由とメカニズム
溶接施工においてビード外観の美しさと強度は表裏一体です。その中でオーバーラップが発生する根本メカニズムは、母材が十分に溶融温度へ達する前に、過剰な溶融金属がその上へと流れ出してしまう熱バランスの崩壊にあります。
現場取材で見えてきた主なオーバーラップ溶接原因は、大きく分けて以下の3要素に集約されます。
第1に、溶接速度と運棒角度のアンバランスです。溶接速度が極端に遅いと、アーク直下にプールされた溶融金属が前方に溢れ出し、冷えた母材の上に覆いかぶさります。また、トーチの前進角や後退角が寝すぎていると、アーク力が母材を溶かす方向ではなく溶融池を押し流す方向に働いてしまい、溶融金属溶け込み不良を誘発します。
第2に、溶接電流適正値からの乖離です。溶着量を増やそうと電流を過大に設定しすぎたり、逆に母材の板厚に対して熱量が不足している状態で太いワイヤを供給したりすると、母材が溶融プールを受け止めきれずに境界面で弾いてしまいます。
第3に、開先面の酸化皮膜(黒皮)や油脂、サビなどの付着です。母材表面が汚損されていると溶融金属の濡れ性が極端に悪化し、なじむことなく玉状になって垂れ落ちる現象が発生します。
アンダーカットとの決定的な違い|溶接欠陥種類一覧と見分け方
溶接止端部の形状不良として双璧をなすのが「オーバーラップ」と「アンダーカット」です。この2つは現象としても原因としても正反対のベクトルに位置しています。
アンダーカット違いを端的に言えば、アンダーカットが「母材が掘り取られて溝(凹み)が残る現象」であるのに対し、オーバーラップは「溶融金属が余って母材の上に重なる現象」です。前者は電流過大かつ速度過速などで母材をえぐり取ってしまうことで生じ、後者は熱不足や速度低下で金属が滞留することで生じます。
主要な溶接欠陥の特徴と判定の視点を下表にまとめました。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| オーバーラップ | 母材と溶融金属の境界角度(フランク角)が90度以上の鈍角・覆いかぶさり状態 | JIS外観検査で「有害な欠陥」として原則不合格(許容値0mm) | 応力集中源となり疲労亀裂の起点化リスク大。見つけ次第グラインダー補修が鉄則 |
| アンダーカット | 止端部に沿って生じる連続的または断続的な溝。深さ0.5mm〜1.0mm超で検出 | 一般構造物では深さ0.5mm以下かつビード長の一定割合以下なら許容例あり | 有効断面欠損とノッチ効果を招くため、高張力鋼や動的荷重部では厳格排除対象 |
| ブローホール | ビード内部または表面に残留した球状・細長状の気孔(ガス欠陥) | 放射線透過試験(RT)等の体積許容限界基準に準拠 | シールドガス不良や母材水分が主因。内部欠陥化しやすく気密構造では致命的 |
| 融合不良・溶け込み不足 | 母材間や多層盛りパス間で境界が完全に溶融融着していない状態 | 超音波探傷試験(UT)等で不合格。指示長さ規定あり | 外観検査をすり抜ける危険な内部欠陥。破断事故のダイレクトな引き金になる |
実務における溶接ビード外観検査では、目視だけでなく溶接ゲージを用いて止端部の角度と余盛り高さを計測し、これら溶接欠陥種類一覧に該当する形状変化がないかを厳しくチェックします。
【強度と安全性のリスク】重ね継手溶接強度や構造物への致命的影響
「母材の上に金属が乗っているだけなら、肉厚が増えて強度は保たれるのではないか」と考えるのは危険な誤りです。力学的な観点から見ると、オーバーラップは構造物に対して重大な脆弱性をもたらします。
最大の問題は、母材とオーバーラップ部の境界面に極めて鋭利角な「ノッチ(切り欠き)」が形成される点です。特に橋梁、建設機械、プラント配管など、繰り返し応力(変動荷重)を受ける構造物では、この不連続部に応力が極度に集中します。その結果、設計耐力よりも遥かに低い荷重域で疲労破壊が発生し、クラックが母材深部へと進展していきます。
また、重ね継手溶接強度の評価においても、隅肉溶接のサイズ(脚長)が見かけ上満たされているように見えても、ルート部や止端部で実質的な有効のど厚が不足しているケースが多発します。外観検査を通過しても、高圧配管や重要構造物の受け入れで行われる非破壊検査基準(浸透探傷試験PTや磁粉探傷試験MT)を実施すると、止端部に沿ったシャープな指示模様として明瞭に欠陥が浮き彫りになります。
【実態検証】製造現場の生の声とTIG・アーク溶接で見えたリアル
実際の加工作業において、オーバーラップはどのようなシチュエーションで多発しているのでしょうか。国内の鉄骨ファブリケーターや配管加工メーカーの溶接士から取材した実態を紹介します。
「特に立向上進溶接や横向き溶接の際、重力に負けて溶融プールが垂れ下がってしまう」(20代・構造物溶接技能者)
「半自動(MAG/MIG)でワイヤ送給速度を上げすぎたままウィービング幅を広げると、端部でのトーチ停止時間が足りず、母材を溶かしきれないままワイヤだけが溶けて乗っかってしまう」(40代・製缶工場主任)
また、薄板やサニタリー配管で多用されるTIG溶接オーバーラップにおいては、棒差し(溶加材の供給)のタイミングとアーク長の保持が成否を分けます。アーク長が長すぎると熱が拡散して母材が十分にプールを作れず、そこへ冷たい溶加材を差し込むことで溶融不良のまま固まる現象が確認されています。
現場で欠陥が発覚した場合は、アーク溶接欠陥補修の標準手順に則り、ディスクグラインダーでオーバーラップ部を母材と滑らかにつながるまで削り落とす作業が必須です。削りすぎて母材厚を公差以下に落とさないよう、熟練した研削技術が要求されるため、手戻りによる工数損失は計り知れません。
一般に知られていない盲点とネットの誤解|「盛りが多い=高強度」の罠
Web上の技術掲示板やSNS等で散見される誤解のひとつに、「ビードの余盛りが高くて幅が広いほど、しっかり溶接されていて頑丈である」という言説があります。
しかし、溶接冶金学および構造力学において、これは完全な誤りです。過大な余盛りは冷却速度の不均一を生み、溶接熱影響部(HAZ)の組織脆化を招くばかりか、オーバーラップを発生させる温床となります。適正な溶接ビードとは、止端部が母材に対して滑らかに移行(フランク角がおおむね135度以上)し、余盛り高さが母材板厚に応じた規定値内に収まっている状態を指します。
「盛れば盛るほど安心」という感覚的な作業が、皮肉にも製品の破断寿命を縮める最大のリスク要因となっている事実は、現場全体で再認識されるべきポイントです。
【現場直伝】オーバーラップを完全防止する実践対策とJIS判定基準クリア法
外観検査を一発でパスし、健全な溶接部を形成するための具体的なオーバーラップ溶接対策を整理します。
施工管理および技能習得の現場では、以下の3ステップを徹底することが是正への最短ルートとなります。
1. 電流・電圧・速度の適正バランスの確立
溶接機のデジタル制御が進んだ現在でも、基本条件の選定が狂っていれば欠陥は防げません。溶接電流に対して適正な溶接速度を維持し、溶融池がアークの先行を許さないスピード感を体に覚えさせることが不可欠です。
2. 適切なトーチ角度とアーク長の保持
前進角・後退角は10度〜15度程度の適正範囲をキープし、アーク力を母材の溶込み形成へダイレクトに作用させます。下向き隅肉溶接では、両母材への熱配分が等しくなるようトーチの狙い角度を均等に保ちます。
3. 止端部での適切なウィービングタクト
ウィービングを行う際は、ビード中央を素早く通過させ、両端部で一瞬停止(タクト)して母材エッジが十分に溶けたのを確認してから折り返します。これにより、JIS溶接判定基準(JIS Z 3104 / JIS Z 3060等)で求められる滑らかな止端部形状を安定して形成できます。
【現場の指針】対策の優先度を見極める基準
最新のインバータ溶接機やパルス電源を導入して波形制御を行うアプローチは極めて有効ですが、それ以上に重要なのは「開先部の徹底清掃」と「手元の運棒姿勢の安定」です。設備投資に頼る前に、基本となるトーチワークと溶接前処理を徹底することが、歩留まり向上の確実な分水嶺となります。
【オーバーラップ溶接】に関するよくある質問(FAQ)
Q1:オーバーラップが発生してしまった場合、上からもう一度アークを出して溶かし直しても良いですか?
A1:推奨されません。再アークによって溶け込まずに巻き込み欠陥(スラグ巻き込みや融合不良)を拡大させるリスクが高いためです。必ずグラインダー等を用いてオーバーラップした余剰金属を削り取り、健全な母材面と滑らかに連続させてから、必要に応じて再溶接を行ってください。
Q2:JISの外観試験基準において、オーバーラップの許容値はどのくらいですか?
A2:JISの溶接外観判定基準において、オーバーラップは基本的に「有害な欠陥が存在しないこと」と規定されており、許容限界は0mm(不許容)として扱われるのが一般的です。わずかであっても目視またはゲージで確認できる垂れ下がりは手直し対象となります。
Q3:半自動溶接(CO2/MAG)でオーバーラップを防ぐためのシールドガスの選び方はありますか?
A3:炭酸ガス100%に比べ、アルゴンを混合したMAGガス(Ar 80% + CO2 20%等)を使用すると、アークが安定しビード止端部の濡れ性が向上するため、オーバーラップの発生リスクを物理的に低減させることが可能です。
まとめ:品質トラブルをゼロにするための施工管理と今後の技術動向
オーバーラップは、作業者の細かな運棒の乱れや条件設定の不一致によって引き起こされる、極めて基本的ながら危険度の高い溶接欠陥です。「盛りが良いから大丈夫」という思い込みを排し、熱入力と母材溶融の物理現象を正しく理解することが品質向上の原点となります。
近年の現場ではセンシング技術や協働ロボット溶接の普及も進んでいますが、最終的なビードの健全性を担保するのは、基準に裏打ちされた外観チェックと適切な施工パラメータの管理です。日々の溶接条件を見直し、欠陥のない高信頼なものづくりを確立していきましょう。 (出典: オーバー ラップ 溶接(Yahoo!ニュース))


Webメディアの編集およびコンテンツ作成に従事。正確で質の高い情報発信を心掛けています。